如何逐腔检查多腔模具的产品
为每个型腔建立可追溯标识,在生产过程中对所有启用型腔均衡抽样,并按约定限值分别判断结果。放行记录应明确哪些型腔通过、哪些库存待处理。抽样不能保证每件产品都合格。Cambridge China Bridge 可由驻中国员工协调这些检查。
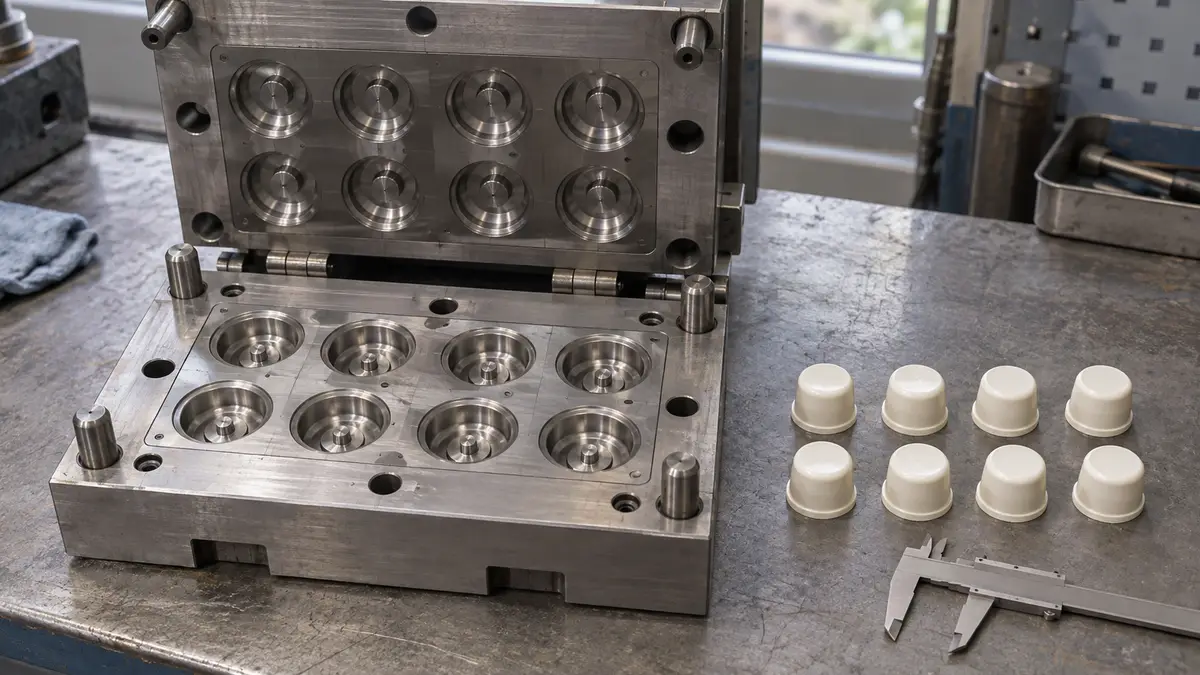
让每个型腔都能追溯
向工厂索取与模具标识及版本对应的型腔位置图。设计允许时,让产品上的清晰标记与所属型腔对应。确认标记位置不会影响装配、外观或功能。接受这套标识方法前,用实际产品核对位置图。
如果产品不能带标记,就约定收集方法,从脱模到检验、包装始终保留型腔身份。带标签的托盘或分开的收集通道可以提供帮助。检查操作人员在正常生产中能否维持这种分隔。没有可靠标识的混装产品,无法支持准确的型腔问题调查。
生产前约定均衡抽样
编制抽样安排表,覆盖所有启用型腔及约定的生产取样阶段。在可比较的阶段,从各型腔抽取相同数量的常规样品,额外调查样品单独标识。请检验人员见证取样,或从可追溯的生产库存中选样。工厂自行挑选的外观良好样品,证明力有限。
工艺稳定后开始取样,并在生产过程中约定的阶段继续取样,包括相关停机或调整之后。记录取样时间、模具、机器、原料批次及工艺参数。根据缺陷风险和所需检查约定样品数量。逐腔评估应与AQL 抽样介绍的出货判定分别记录。
按相同限值分别判断
对所有型腔使用已批准的图纸版本、材料规格、外观限值及功能检查要求。统一样品状态调节和测量方法。除可见缺陷外,还要检查影响装配、密封或强度的尺寸与特征。通过工厂测量核查,确认测量方法是否可靠。
按型腔和取样阶段保留各件样品的结果。比较同一型腔内部的波动,以及不同型腔之间的差异。合并后的平均值可能掩盖不合格型腔。若约定进行过程能力分析,应先确认数据和测量方法是否足以支持分析,再将结果用于放行判断。
按型腔记录放行决定
放行记录中,每个型腔应有独立条目。记录模具版本、生产批次、样品标识、取样阶段、检查项目、验收限值、各件结果、缺陷及证明照片。注明决定、批准人和日期。缺少证据时标记为待确认,不要默认其他型腔的结果可以替代。
明确每项决定覆盖的库存,包括收集时段和包装标识。记录接受、待处理或拒收状态,并确保待处理库存有实物标识。将这些记录与批次追溯连接,让型腔决定能够追溯到拟出货的产品。
正在算自己的订单?把产品通过 WhatsApp 发给我们,工作日当天回复: WhatsApp 联系
隔离问题并复查变更
发现型腔不合格时,隔离其可追溯产出,并调查受影响的生产时段。如果产出已经混装且无法可靠分离,应暂扣混装库存,等待约定的评估。不要直接从报告中删除不合格样品。停用型腔前,应按约定复核工艺,因为这可能影响其余型腔。
维修、更换镶件或相关工艺变更后,对受影响型腔重新取样,同时检查其他型腔是否受到影响。记录变更,并按约定限值批准放行。重复生产时继续开展逐腔检查,不要只依赖最初的批准。将维修历史关联至模具维护。
常见问题
批次抽检通过,能证明所有型腔都合格吗?
只有证据能够识别并覆盖所有启用型腔,才足以支持逐腔判断。合并的批次结果可能掩盖表现较差的型腔。抽样仍不能保证每件产品都合格。
每个型腔应抽多少件产品?
生产前根据缺陷风险、波动情况及所需测试约定数量。常规样品应在各型腔和取样阶段之间均衡分配,额外调查样品单独记录。
产品没有型腔标记怎么办?
采用经过核实的收集和标签方法,保留型腔身份。如果产品混装后无法可靠识别来源,应将型腔归属视为未知,并评估混装库存。
可以只发通过检验的型腔所生产的产品吗?
只有合格产出保持可追溯,并与待处理库存分开,才可考虑放行。先检查缺陷或工艺调整是否影响其他型腔,再记录获批准的放行范围。