如何检验注塑件的缩痕、飞边、缺料和翘曲
检验冷却后且能追溯到各模腔的零件,将缺陷标在具体部位,并用已批准的配合件检查装配。量产前分别约定外观和功能限值,检验时按模腔及批次记录结果。工厂检查和报告可由 Cambridge China Bridge 协调。
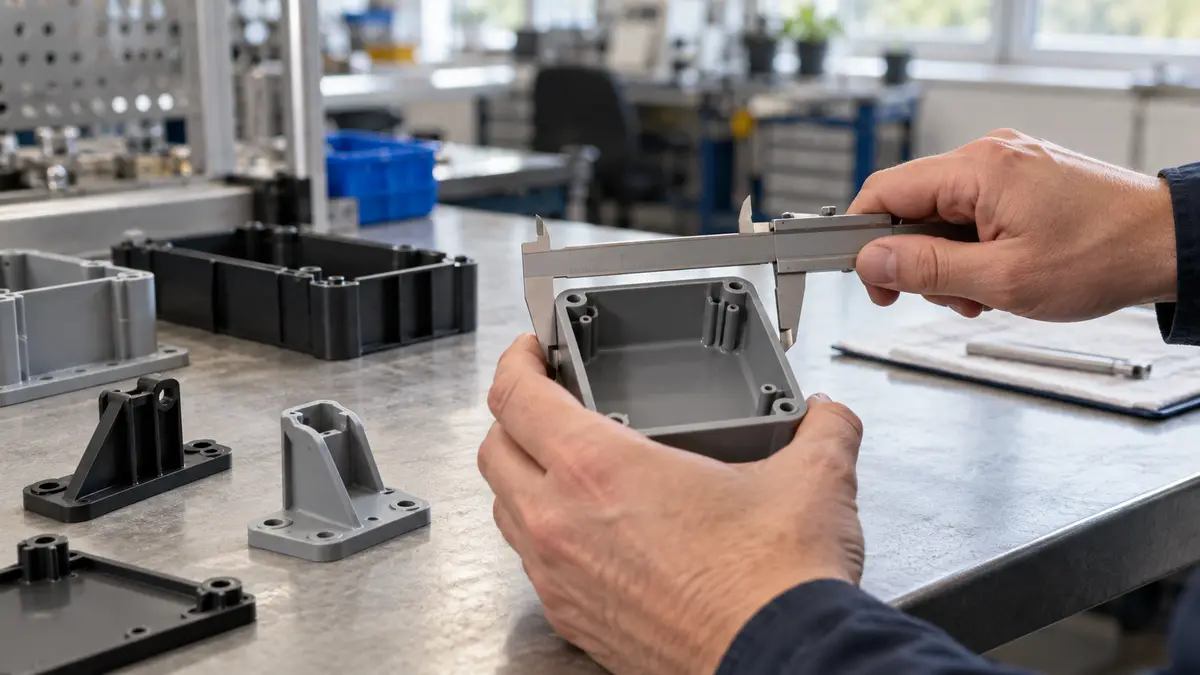
保留样品与模腔的对应关系
向工厂索取模腔分布图,并确认每件样品来自哪个模腔的可靠识别方法。照片、测量及装配结果都应保留该标识。零件没有模腔标记时,约定在注塑机旁取样并贴标签。不要把混装的精选合格件当作所有模腔均稳定合格的证据。
取样应覆盖生产过程中的各个在用模腔,包括重新开机或调整后的产品。记录模具标识、图纸版本、树脂批号及取样时间,检验前约定数量和选取方法。首件检验任务书介绍完整的审批记录;注塑件采购指南介绍工厂能力核实。
将缺陷标到受影响的具体部位
在图纸或照片上标出检查位置,明确受影响的是外观面、加强筋、螺丝柱、卡扣、密封边还是配合面。拍摄整体照片说明位置,再拍带比例尺的缺陷细节。记录中保留模腔标识。
按下表描述缺陷,不要直接猜测原因。要求注塑厂按模腔和位置调查反复出现的问题。仅凭照片,无法确定应修改模具、材料、设计还是工艺。
| 缺陷 | 检查位置 | 记录或检查内容 |
|---|---|---|
| 缩痕 | 加强筋、螺丝柱及厚壁交接处的对应表面 | 局部凹陷或光泽变化;比较外观,并检查受影响的配合面或密封面 |
| 飞边 | 分型边缘、开孔及镶件交界处 | 突出的多余塑料;检查间隙、锐边、松散碎屑及阻碍 |
| 缺料 | 薄壁末端、加强筋顶部、角部及细小结构 | 缺失或未成形完整的材料;对照图纸,并测试受影响的结构 |
| 翘曲 | 大平面、口沿、长边及配合面 | 弯曲、扭转或放置不稳;按约定支撑方式测量,并检查装配间隙 |
分别约定外观限值和功能限值
划分可见面和隐藏面的区域,约定照明、观察位置,并批准展示外观可接受与不可接受边界的样品。明确各区域如何判定缩痕和飞边。参考外观缺陷限值指南约定观察方法,避免只要求表面做好。
根据图纸和用途写明功能限值,包括间隙、密封面、卡扣啮合、螺丝柱完整性及允许变形。隐藏位置的缺陷也可能影响装配。外观让步接收应注明适用批次和部位,不应未经明确批准就放宽尺寸或功能限值。
检查冷却后的零件及实际装配
约定冷却或状态调节时间、检验温度、测量支撑方式,以及各部位是在自由状态还是装配状态下评估。样品审批与量产检验使用相同方法。除非约定如此,否则不要将翘曲件夹平后测量。使用合适的基准面或检具检查疑似变形表面,并记录实测偏差。
使用已批准的配合件,并记录其版本。在约定条件下检查就位、间隙、对齐、卡扣动作及螺丝装配。初始检查前不要强行装配或修边。涉及密封、保持力或承载时,约定适当的试验,并将结果与外观及尺寸测量分开记录。
正在算自己的订单?把产品通过 WhatsApp 发给我们,工作日当天回复: WhatsApp 联系
让检验报告支持放行决定
要求报告按模腔列明受检样品、缺陷位置、测量值、外观判定及功能结果。将特定模腔的不合格情况单独标明,避免被整批平均结果掩盖。质量检验指南介绍检验阶段;把本指南的注塑件检查项目加入约定的检验范围。
缺陷超出约定限值时,标识并暂扣可能受影响的库存,由工厂查明范围。记录筛选或返工要求,保留不合格样品。整改后重新检验可追溯到模腔的样品,并检查整改是否引入其他缺陷。Cambridge China Bridge 在中国的员工可协调记录及检查;偏差接收和出货放行由买方批准。
常见问题
注塑件有缩痕就必须拒收吗?
按约定的表面区域限值判定,同时检查凹陷是否影响配合面或密封面。外观合格不代表功能合格。
工厂可以在检验前修掉飞边吗?
先记录原始成形状态。若已批准修边,再检查修边后的边缘、清洁程度及配合情况,并保留返工库存的识别记录。
为什么每个模腔都要取样?
混装样品可能掩盖有问题的模腔。每项结果保留模腔标识,才能追踪重复缺陷并识别可能受影响的库存。
如何检查塑料件翘曲?
对冷却或状态调节后的零件,按约定支撑方式测量,不要强行压平。再用已批准的配合件装配,分别记录间隙、就位及动作情况。