从中国采购金属零件:铸造还是锻造?
复杂内腔和一体成形结构可优先评估铸造;疲劳、冲击和受力方向主导设计时,可优先评估锻造。两种路线都不能单凭工艺名称保证性能,应比较具体工艺、合金、热处理和成品验证资料。可由 Cambridge China Bridge 按图纸协调工厂比较。
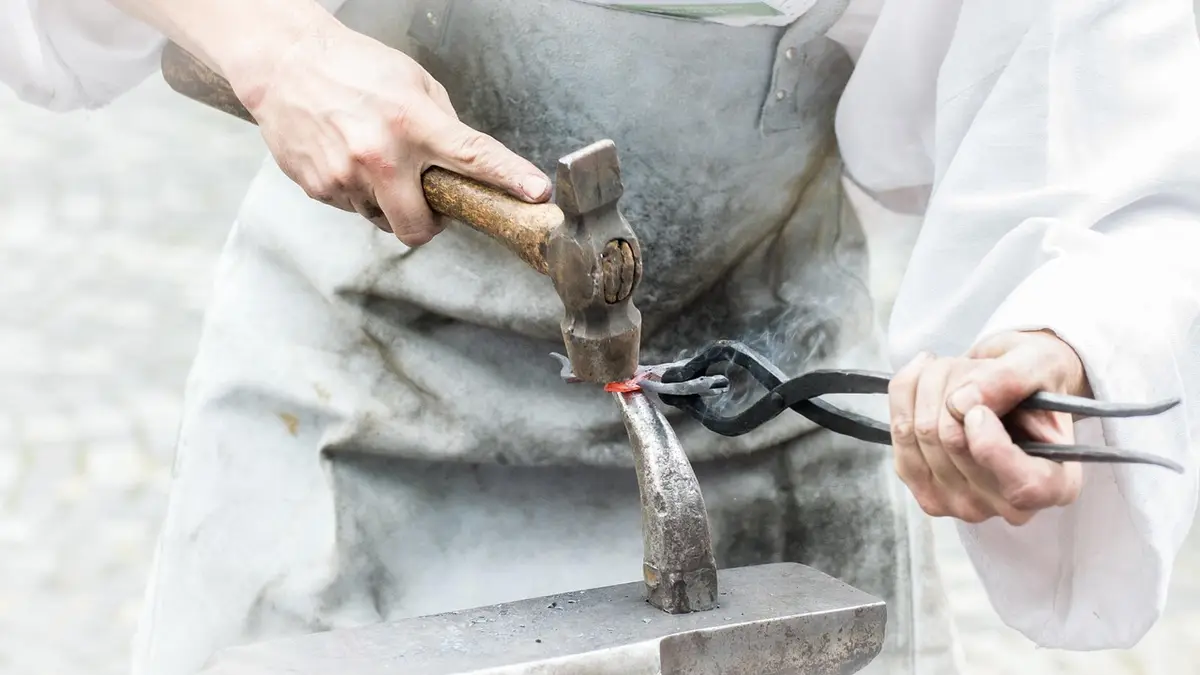
先看零件形状和失效方式
在图纸上标出内部通道、薄壁、厚截面交汇处、密封面、轴承配合部位和高应力区域。说明载荷、反复受载、冲击、工作温度、腐蚀环境及失效后果。带内腔的泵体与承载连接件,即使都是金属零件,也需要不同的比较方法。
铸造通过熔融金属成形;锻造通过固态金属变形成形。铸造可利用合适的型芯形成内腔。锻造可形成有利于特定受力方向的金属流线,但最终形状和机加工方式也会影响效果。图纸管理和放行职责可参见定制金属零件采购指南。
比较具体工艺,不只比较大类名称
要求各工厂写明拟采用的工艺,并解释为何适合你的图纸。砂型铸造、熔模铸造和压力铸造是不同方案,自由锻、模锻和环轧也各不相同。要求提供标注图,说明分型线、拔模斜度、型芯、机加工余量及建议修改的结构。
用表格筛选值得进一步讨论的路线,再要求工厂提供类似零件的生产证据。设备清单不能单独证明工厂能够控制你的材料、壁厚变化或关键特征。
| 候选路线 | 适合讨论的结构 | 选定前应问的问题 |
|---|---|---|
| 砂型铸造 | 带型芯通道或较厚截面的壳体 | 如何控制型芯、补缩和收缩缺陷? |
| 熔模铸造 | 外形和特征较复杂的零件 | 哪些特征保留铸态,哪些需要机加工? |
| 重力或低压金属型铸造 | 重复生产的铝制壳体 | 如何证明充型、凝固和内部质量受控? |
| 高压压铸 | 薄壁有色金属壳体 | 该工艺是否适合规定的检漏、焊接和热处理要求? |
| 自由锻 | 轴类和形状简单的大截面毛坯 | 拟采用什么机加工余量和性能方向? |
| 模锻 | 带轮廓的承载零件 | 如何控制金属流线、模具充填和切边? |
| 环轧 | 无缝环件 | 如何验证截面、金属流线方向和成品尺寸? |
锁定合金和性能验证资料
为各候选路线规定材料牌号和交货状态。描述相近的铸造合金与变形合金不能自动互换。请工程负责人结合拟用牌号、热处理和性能要求共同审批。从铸造改为锻造应经过设计评审,不能仅作为采购替代。
对于疲劳或冲击工况,约定如何通过金属流线方向、试样位置和成品试验支持验收。对于承压壳体,明确检漏介质、试验条件和合格判据。写明是否允许浸渗或焊补,以及如何记录。仅凭硬度或材料证明,不能确认疲劳寿命或气密与液密性能。
让缺陷和机加工影响有据可查
询问铸造供应商如何检查关键截面附近的气孔、缩孔和夹杂。询问锻造供应商如何检查折叠、裂纹、充填不足和热处理波动。与技术负责人约定检测方法、覆盖范围、验收判据及报告出具方。笼统承诺零件无缺陷,并不是检验方案。
如果机加工可能暴露内部缺陷或改变关键截面,应检查加工后的状态。要求样件报告注明图纸版本、材料批次、工艺和热处理。在生产前明确试样选取与追溯方式;实验室试样交接追溯指南说明如何保持送检样件与实际货物之间的关联。
正在算自己的订单?把产品通过 WhatsApp 发给我们,工作日当天回复: WhatsApp 联系
通过获批的试生产比较报价
按相同口径比较工装、毛坯制造、热处理、机加工、检验、修补、报废责任和包装。询问工装归属及外包工序由谁执行。必要时加入直接从坯料机加工的方案,帮助判断预期订货安排是否值得投入工装。
要求试制件采用拟定的量产路线,审核尺寸和性能资料后再放行重复供货。若要替换现有路线,可参照第二供应商资格确认指南安排比较。Cambridge China Bridge 自有驻中国员工可审查工厂能力,协调样件和检查;工艺路线及偏差仍由你的工程和质量团队审批。
常见问题
锻件一定比铸件强吗?
不一定。锻造可形成有利的金属流线,但性能还取决于合金、热处理、形状、缺陷和受力方向。应比较所需性能及成品验证资料。
铸件可以改成锻件吗?
有时可以,但内腔、壁厚、合金和机加工方式可能需要调整。接受替代前,应由工程团队批准修改后的设计及验证方案。
向中国工厂询价时应指定哪种铸造工艺?
先提供图纸和性能要求,再要求工厂提出具体工艺并说明理由。询问如何控制内部质量、关键尺寸,以及检漏、焊接或热处理要求。
铸造或锻造报价应包括什么?
包括工艺、合金及状态、工装、机加工、热处理、检验范围、允许的修补、外包方和试生产审批条件。按相同规格比较验收合格的成品。