从中国采购内圆磨床
从中国进口的内圆磨床,在品目8460相关子目下英国关税均为0%。新机床投放大不列颠市场须有CE或UKCA标识、符合性声明及英文说明书。内孔精度应通过买家的试件验证。Cambridge China Bridge 采购内圆磨床。
为企业从中国采购?了解我们的英国中国采购代理服务 · 小批量和首次进口的中国采购代理
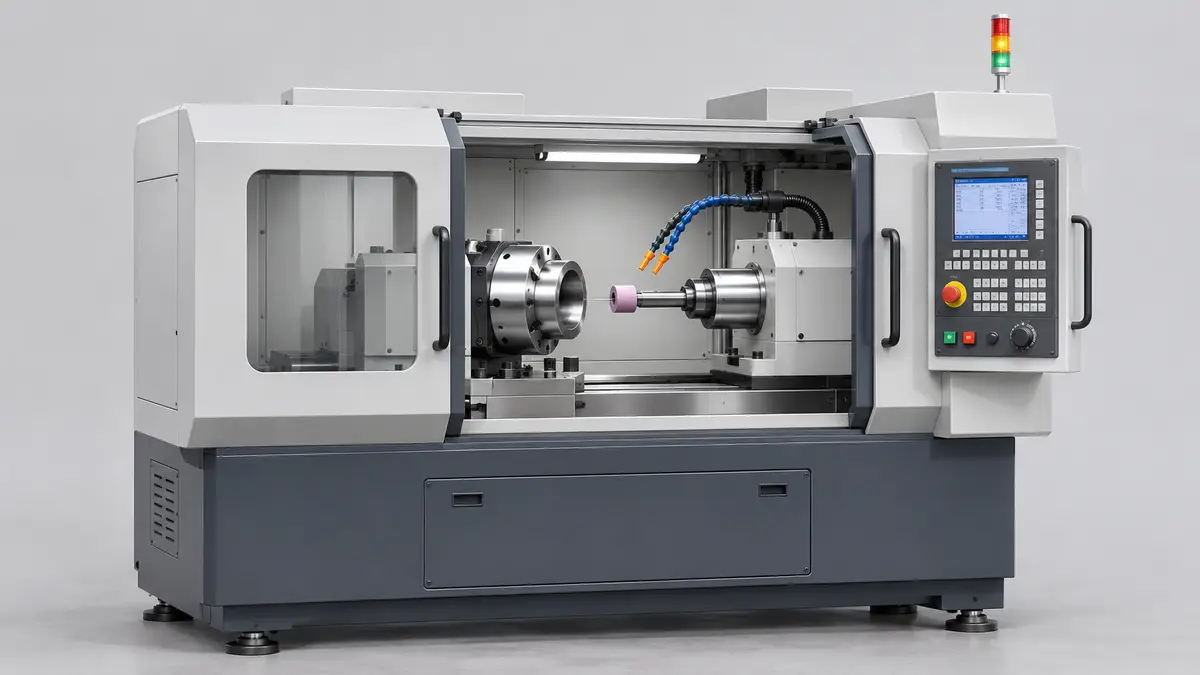
内圆磨床的关税与归类
二〇二六年十月一日从英国关税查询系统读取,品目8460涵盖使用磨石、磨料或抛光产品对金属或金属陶瓷进行精加工的机床。内圆磨床加工内孔及其他内表面。齿轮磨床和齿轮精加工机床不在该品目内。
所选子目对中国货物的关税均为0%。所提供的关税记录未列出这些子目的反倾销税、反补贴税、暂停征税措施或附加进口管制。进口增值税与关税分别计算。
应区分圆柱内孔与其他内表面,也应区分数控与非数控机床。表中列出不同配置的候选子目,编码不能互换。请根据机床规格和实际磨削用途确认商品编码。更广泛的产品分类可参阅圆柱面磨床指南。
| 货物 | 商品编码 | 关税 | 对华反倾销税或反补贴税 |
|---|---|---|---|
| 数控圆柱内孔磨床 | 8460 23 00 00 | 0% | 无 |
| 非数控圆柱内孔磨床 | 8460 29 10 00 | 0% | 无 |
| 其他加工非圆柱内表面的数控磨床 | 8460 24 00 00 | 0% | 无 |
| 其他加工非圆柱内表面的非数控磨床 | 8460 29 90 00 | 0% | 无 |
明确内孔、磨杆及验收试件
写明内孔直径与深度、通孔或盲孔、圆柱面或锥面、工件材质与硬度,以及尺寸公差、圆度和表面粗糙度。约定卡盘或夹具、工件主轴对中、磨削主轴、磨杆伸出长度、砂轮尺寸、修整方式及冷却液过滤方式。明确工厂如何测量成品内孔。
使用能代表实际加工任务的工件验收。约定预热程序,试磨应覆盖最深内孔和所需表面质量。记录砂轮、磨杆、修整参数及测量设备,使到货后的试磨能够复现工厂条件。
在大不列颠供应机床,须按二〇〇八年机械供应(安全)条例满足基本健康和安全要求,并完成适用的符合性评估。新机床须有CE或UKCA标识、符合性声明及英文说明书。发运前核对文件与实际机床是否一致。
关税计算示例
示例仅供说明,并非报价:5台数控内圆磨床,仅作说明的假设订单,商品编码 8460 23 00 00,离岸价 £110,000,到英国的运费和保险 £7,000。完税价格为 £117,000。按 0% 计,关税 £0。进口增值税按完税价格加关税即 £117,000 的 20% 计征,为 £23,400。没有关税,唯一的进口税是增值税,已登记增值税的进口商通常可以抵扣。每一步见进口关税和增值税指南。
验货清单
内孔结果:磨削约定试件,沿孔深测量孔径,并按采购规格检查锥度、圆度及表面粗糙度。
主轴与磨杆:装上实际使用的磨杆,检查跳动、振动和砂轮间隙。查看内孔是否存在振纹、烧伤或未磨到的台肩。
防护与文件:检查砂轮防护、主轴转速限制及所配砂轮的额定转速。测试急停,并核对符合性声明、标识及英文说明书。
到货状态:安装前检查主轴运输固定装置、夹具、冷却液设备及散装附件。安装后重复约定的试磨,并与工厂记录对照。使用书面的验货任务书。
正在算自己的订单?把产品通过 WhatsApp 发给我们,工作日当天回复: WhatsApp 联系
常见问题
工厂仅演示浅孔加工,可能掩盖较长磨杆的振动问题。砂轮磨损、修整参数和冷却液过滤不足,都可能造成锥度或振纹,即使孔口尺寸合格也不能证明整孔合格。验收应覆盖实际加工深度及约定的生产材料。
运输位移可能破坏对中,夹具缺失或砂轮无法顺利进入加工位置,也会使买家无法复现工厂结果。发运前约定运输固定、附件包装及到货试验。测量记录应同时注明机床身份信息和试磨参数。
Cambridge China Bridge 为英国企业采购这类产品,发货前核实工厂和单证。见工厂核实。机器设备见机器设备进口。
常见问题
从中国进口内圆磨床的英国关税是多少?
所提供的二〇二六年十月一日关税记录中,品目8460相关子目的关税均为0%,未列反倾销税或反补贴税。进口增值税另行计算。
内圆磨床应使用哪个商品编码?
按加工表面和控制方式匹配关税描述。圆柱内孔与其他内表面的候选子目不同,应根据完整机床规格确认编码。
内圆磨床需要CE或UKCA标识吗?
新机床投放大不列颠市场须有CE或UKCA标识,随附符合性声明,并提供英文说明书。
发运前怎样测试内圆磨床?
使用约定的砂轮和磨杆加工代表性工件,沿孔深检查孔径,并测量锥度、圆度及表面粗糙度。记录参数,安装后重复试验。